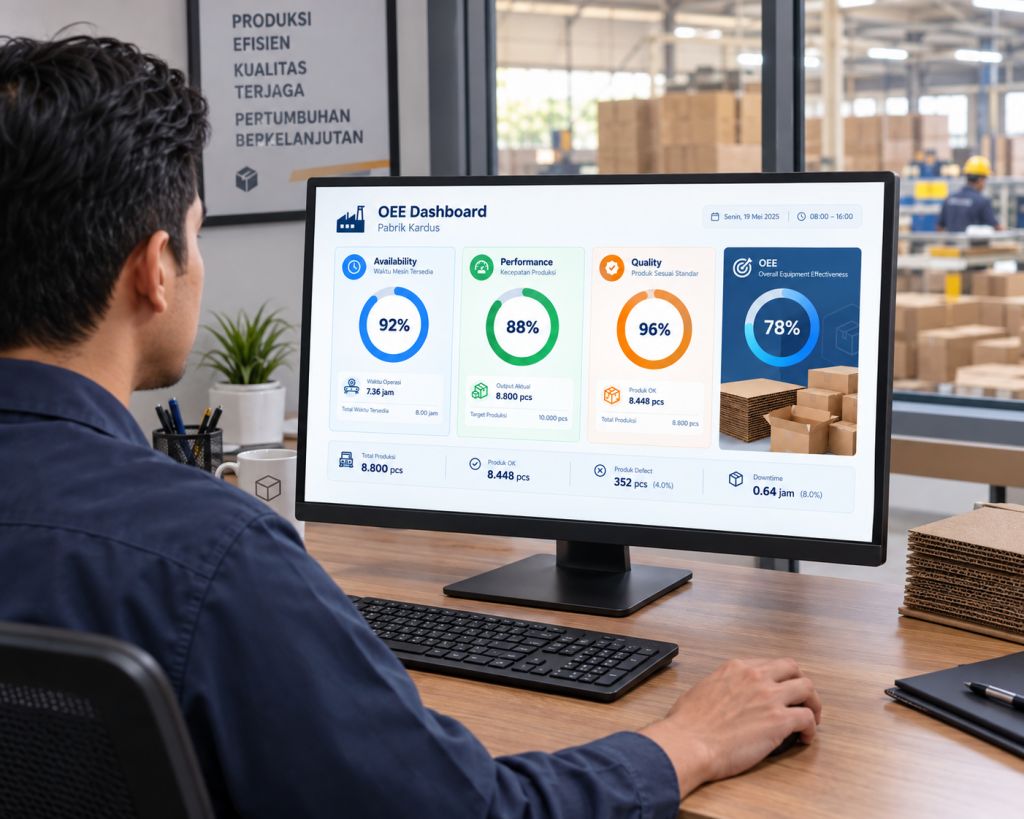
Tentu. Karena tema besarnya adalah dashboard pabrik kardus, artikel OEE sebaiknya tidak terlalu teoritis. Pembaca perlu langsung memahami: “Angka OEE ini sebenarnya memberi tahu apa tentang kondisi mesin saya?”
Berikut draft artikel yang bisa langsung Anda gunakan di blog.
Overall Equipment Effectiveness (OEE): Cara Mengukur Efisiensi Mesin di Pabrik Kardus
Dalam sebuah pabrik kardus, mesin bisa saja terlihat terus berjalan sepanjang hari. Namun, mesin yang terus berjalan belum tentu bekerja secara efektif.
Bayangkan sebuah mesin corrugator memiliki waktu produksi 8 jam. Secara teori, mesin tersebut seharusnya mampu menghasilkan sejumlah tertentu lembaran corrugated board. Tetapi dalam kenyataannya, ada waktu mesin berhenti, kecepatan produksi tidak mencapai target, dan sebagian hasil produksi harus dibuang karena cacat.
Lalu, bagaimana kita mengetahui seberapa efektif mesin tersebut sebenarnya bekerja?
Salah satu metrik yang banyak digunakan dalam dunia manufaktur adalah Overall Equipment Effectiveness (OEE).
OEE membantu perusahaan melihat efektivitas mesin dari tiga sisi utama:
Availability – seberapa sering mesin tersedia untuk berproduksi
Performance – seberapa cepat mesin berproduksi dibandingkan kemampuan idealnya
Quality – seberapa banyak produk yang dihasilkan dengan kualitas baik
Ketiga faktor tersebut kemudian digabungkan menjadi satu angka OEE.
Apa Itu OEE?
Overall Equipment Effectiveness (OEE) adalah indikator yang digunakan untuk mengukur seberapa efektif sebuah mesin atau peralatan produksi digunakan dibandingkan dengan kondisi idealnya.
Sederhananya:
OEE menunjukkan seberapa dekat performa aktual mesin dengan kondisi produksi ideal.
Misalnya sebuah mesin secara teori bisa digunakan selama 8 jam dan menghasilkan 8.000 lembar produk berkualitas baik.
Namun dalam kondisi nyata:
mesin berhenti 1 jam karena breakdown,
kecepatan mesin lebih rendah dari target,
dan sebagian produk mengalami defect.
OEE menggabungkan seluruh kehilangan tersebut menjadi satu indikator.
Jadi, daripada hanya melihat:
"Mesin bekerja 7 jam."
kita bisa melihat pertanyaan yang lebih penting:
"Dari waktu produksi yang tersedia, seberapa efektif mesin menghasilkan produk yang bagus dengan kecepatan yang seharusnya?"
3 Komponen Utama OEE
OEE terdiri dari tiga komponen:
OEE = Availability × Performance × Quality
Ketiganya dinyatakan dalam persentase.
Mari kita lihat satu per satu menggunakan contoh yang dekat dengan aktivitas pabrik kardus.
1. Availability – Seberapa Lama Mesin Benar-Benar Tersedia?
Availability mengukur seberapa banyak waktu produksi yang benar-benar tersedia setelah dikurangi waktu berhenti mesin.
Misalnya sebuah mesin Flexo Printer dijadwalkan berproduksi selama:
8 jam = 480 menit
Tetapi selama produksi terjadi:
breakdown: 30 menit
setup/changeover: 30 menit
Total waktu berhenti:
60 menit
Maka waktu aktual mesin berproduksi:
480 - 60 = 420 menit
Availability:
420 ÷ 480 × 100% = 87,5%
Artinya, mesin memiliki Availability sebesar 87,5%.
Apa saja yang bisa menurunkan Availability?
Di pabrik kardus, beberapa penyebabnya antara lain:
mesin breakdown
pergantian order
setup mesin
cleaning
menunggu material
menunggu tinta
menunggu pisau/die
menunggu operator
masalah listrik
masalah pneumatic
material belum tersedia
mesin berhenti karena masalah proses sebelumnya
Hal yang menarik adalah tidak semua downtime disebabkan oleh kerusakan mesin.
Mesin bisa saja dalam kondisi sehat, tetapi tetap tidak menghasilkan karena harus menunggu material atau proses sebelumnya belum selesai.
Inilah salah satu alasan mengapa OEE berguna dalam dashboard pabrik.
2. Performance – Apakah Mesin Berjalan Secepat Seharusnya?
Mesin yang sedang berjalan belum tentu bekerja pada kecepatan ideal.
Misalnya sebuah mesin produksi kardus memiliki kemampuan ideal:
100 lembar/menit
Dalam kondisi nyata, mesin hanya berjalan pada rata-rata:
80 lembar/menit
Maka Performance mesin menjadi lebih rendah.
Ada banyak alasan mengapa kecepatan produksi bisa turun, misalnya:
operator menurunkan speed karena kualitas mulai tidak stabil
material tidak konsisten
mesin mengalami getaran
tekanan atau setting mesin tidak optimal
proses downstream tidak mampu mengikuti
sering terjadi minor stoppage
operator harus melakukan adjustment
kualitas produk mulai bermasalah jika mesin dijalankan terlalu cepat
Contoh sederhana
Misalnya mesin Flexo secara ideal mampu menghasilkan:
100 box/menit
Tetapi selama mesin berjalan, rata-rata hanya menghasilkan:
80 box/menit
Maka:
Performance = 80 ÷ 100 × 100% = 80%
Artinya, mesin hanya memanfaatkan sekitar 80% dari kemampuan kecepatan idealnya.
3. Quality – Berapa Banyak Produk yang Benar-Benar Bagus?
Komponen ketiga adalah Quality.
Tidak semua produk yang keluar dari mesin otomatis menjadi produk yang bisa dikirim kepada pelanggan.
Dalam produksi kardus, bisa saja terjadi:
cetakan tidak sesuai
warna tidak sesuai
posisi printing bergeser
ukuran salah
cutting tidak sempurna
creasing bermasalah
lem tidak sempurna
kardus rusak
flute bermasalah
material reject
produk harus dirework
Karena itu, OEE tidak hanya menghitung berapa banyak produk yang dibuat, tetapi juga berapa banyak produk yang memenuhi standar kualitas.
Misalnya sebuah mesin menghasilkan:
10.000 box
Tetapi:
300 box reject
Maka produk good:
10.000 - 300 = 9.700 box
Quality:
9.700 ÷ 10.000 × 100% = 97%
Artinya, Quality mesin tersebut adalah 97%.
Bagaimana Cara Menghitung OEE?
Setelah mendapatkan tiga angka tadi, kita tinggal mengalikannya.
Misalnya:
Availability = 87,5%
Performance = 80%
Quality = 97%
Maka:
OEE = 87,5% × 80% × 97%
Hasilnya sekitar:
67,9%
Jadi OEE mesin tersebut adalah sekitar 67,9%.
Kenapa OEE Bisa Jauh Lebih Rendah dari yang Kita Bayangkan?
Ini salah satu hal penting yang perlu dipahami.
Misalnya sebuah mesin mempunyai:
Availability = 90%
Performance = 90%
Quality = 98%
Jika hanya melihat angka tersebut, semuanya terlihat cukup baik.
Tetapi ketika dikalikan:
90% × 90% × 98% = 79,4%
OEE akhirnya hanya sekitar 79,4%.
Ini menunjukkan bahwa masalah kecil pada beberapa area dapat terakumulasi menjadi kehilangan efektivitas yang cukup besar.
Itulah kekuatan OEE.
Contoh OEE pada Pabrik Kardus
Sekarang kita gunakan contoh yang lebih dekat dengan alur produksi kardus.
Misalnya sebuah pabrik mempunyai mesin Corrugator.
Mesin dijadwalkan berproduksi selama:
8 jam
atau:
480 menit
Selama shift terjadi:
| Parameter | Data |
|---|---|
| Planned Production Time | 480 menit |
| Downtime | 60 menit |
| Actual Running Time | 420 menit |
| Ideal Speed | 100 meter/menit |
| Actual Production | 38.000 meter |
| Ideal Production | 42.000 meter |
| Total Output | 38.000 meter |
| Reject | 1.000 meter |
| Good Output | 37.000 meter |
Kemudian kita hitung.
Availability
420 ÷ 480 × 100%
= 87,5%
Performance
38.000 ÷ 42.000 × 100%
= 90,5%
Quality
37.000 ÷ 38.000 × 100%
= 97,4%
Maka:
OEE = 87,5% × 90,5% × 97,4%
≈ 77,2%
Jadi, berdasarkan data tersebut, efektivitas mesin selama periode tersebut sekitar 77,2%.
OEE Bukan Sekadar Angka Persentase
Kesalahan yang sering terjadi adalah menggunakan OEE hanya sebagai angka untuk laporan.
Misalnya dashboard menunjukkan:
OEE = 72%
Lalu laporan selesai.
Padahal pertanyaan yang lebih penting adalah:
"Mengapa OEE hanya 72%?"
Di sinilah dashboard produksi menjadi sangat penting.
Dashboard seharusnya tidak hanya menampilkan angka OEE, tetapi juga membantu kita melihat penyebab kehilangan efektivitasnya.
Contohnya:
OEE 72%
↓
Availability 80%
↓
Downtime 20%
↓
Penyebab downtime:
Breakdown: 8%
Changeover: 6%
Material waiting: 3%
Minor stoppage: 3%
Dengan tampilan seperti ini, manajemen tidak hanya mengetahui bahwa OEE rendah.
Mereka juga bisa melihat di mana masalah terbesar terjadi.
OEE dalam Dashboard Pabrik Kardus
Jika OEE akan dimasukkan ke dalam dashboard pabrik kardus, saya menyarankan agar angka OEE menjadi salah satu KPI utama.
Contoh tampilan sederhana:
PRODUCTION DASHBOARD
OEE
77,2%
Availability
87,5%
Performance
90,5%
Quality
97,4%
Production
Actual: 38.000 m
Target: 42.000 m
Downtime
60 menit
Breakdown
30 menit
Changeover
20 menit
Material Waiting
10 menit
Dengan dashboard seperti ini, orang yang melihat dashboard tidak perlu membuka banyak laporan untuk memahami kondisi mesin.
Satu layar dapat memberikan gambaran kondisi produksi.
OEE Membantu Menemukan "Hidden Loss"
Salah satu manfaat OEE yang menarik adalah kemampuannya membantu menemukan hidden loss atau kehilangan produksi yang sering tidak terlihat.
Misalnya operator mengatakan:
"Mesinnya tidak pernah berhenti lama."
Secara kasat mata memang terlihat demikian.
Tetapi ternyata dalam satu shift:
mesin berhenti 2 menit
kemudian jalan
berhenti lagi 1 menit
adjustment 3 menit
cleaning 2 menit
menunggu material 2 menit
Masing-masing terlihat kecil.
Namun jika terjadi berulang kali sepanjang shift, total waktunya bisa menjadi signifikan.
Begitu juga dengan speed loss.
Mesin mungkin berjalan selama berjam-jam, tetapi tidak pernah mencapai kecepatan ideal.
Jika targetnya 100 unit/menit tetapi mesin rata-rata hanya berjalan pada 85 unit/menit, maka ada kehilangan performance yang sebenarnya cukup besar.
OEE membantu membuat kehilangan seperti ini menjadi lebih terlihat.
OEE dan 6 Big Losses
Dalam konsep OEE, kehilangan efektivitas mesin sering dikelompokkan menjadi Six Big Losses atau enam jenis kehilangan utama.
Secara sederhana:
1. Equipment Failure
Mesin mengalami kerusakan sehingga harus berhenti.
Contoh:
motor bermasalah
bearing rusak
sensor bermasalah
sistem pneumatic bermasalah
2. Setup & Adjustment
Mesin berhenti untuk setup atau penyesuaian.
Contoh:
ganti order
ganti ukuran
ganti printing plate
setting pisau
adjustment warna
3. Idling & Minor Stops
Mesin mengalami berhenti singkat atau gangguan kecil.
Contoh:
material tersangkut
sensor membaca error
operator melakukan adjustment kecil
4. Reduced Speed
Mesin berjalan tetapi kecepatannya lebih rendah daripada kondisi ideal.
Contoh:
Target:
100 unit/menit
Aktual:
80 unit/menit
Ada kehilangan performance sebesar 20% terhadap kecepatan ideal tersebut.
5. Process Defects
Produk yang dihasilkan mengalami defect.
Contoh:
printing defect
ukuran tidak sesuai
cutting error
glue problem
6. Reduced Yield
Material atau produk yang hilang pada awal proses produksi, misalnya saat startup atau setting mesin.
Contohnya:
Saat melakukan setup, mesin menghasilkan beberapa lembar kardus yang belum memenuhi standar dan harus dibuang.
Apa Hubungan OEE dengan Dashboard Pabrik?
OEE sebenarnya sangat cocok dijadikan bagian dari production dashboard karena OEE bisa menjadi indikator ringkas kondisi mesin.
Bayangkan sebuah dashboard dengan beberapa mesin:
| Mesin | Availability | Performance | Quality | OEE |
|---|---|---|---|---|
| Corrugator | 88% | 92% | 98% | 79% |
| Flexo 01 | 91% | 86% | 97% | 76% |
| Flexo 02 | 85% | 94% | 96% | 77% |
| Gluing | 93% | 90% | 99% | 83% |
Dari dashboard tersebut, kita bisa melihat kondisi masing-masing mesin dengan cepat.
Namun sekali lagi, OEE yang lebih rendah tidak otomatis berarti mesinnya lebih buruk. Kita perlu melihat periode pengukuran, jenis produk, target speed, changeover, karakteristik order, dan penyebab downtime.
Karena itu, OEE sebaiknya digunakan sebagai alat untuk menemukan masalah, bukan sekadar alat untuk membandingkan mesin.
OEE untuk Corrugator, Flexo, dan Gluing
Konsep OEE dapat diterapkan pada berbagai mesin dalam pabrik kardus.
Corrugator
Beberapa data yang dapat dipantau:
running time
downtime
speed
output meter
waste
reject
changeover
paper/material waiting
Flexo Printer
Data yang dapat dipantau misalnya:
running time
speed
output
setup time
tinta/changeover
printing defect
reject
minor stoppage
Die Cutting
Data yang dapat dipantau:
production time
machine speed
setup
die change
reject
cutting defect
output
Gluing
Data yang dapat dipantau:
running time
speed
output
glue problem
machine stoppage
reject
setup/changeover
Dengan demikian, dashboard dapat memberikan gambaran efektivitas setiap proses produksi.
Data Apa Saja yang Dibutuhkan untuk Menghitung OEE?
Untuk membuat OEE, pabrik tidak harus langsung menggunakan sistem yang sangat kompleks.
Beberapa data dasar yang diperlukan antara lain:
1. Planned Production Time
Berapa lama mesin memang direncanakan untuk berproduksi.
2. Downtime
Berapa lama mesin berhenti.
3. Total Production
Berapa banyak produk yang dihasilkan.
4. Ideal Cycle Time / Ideal Speed
Berapa kemampuan produksi ideal mesin.
5. Good Production
Berapa produk yang memenuhi standar kualitas.
Dari data tersebut, sistem dapat menghitung:
Availability → Performance → Quality → OEE
OEE Sebagai "Health Indicator" Mesin
Cara sederhana memahami OEE adalah menganggapnya seperti indikator kesehatan proses produksi.
Misalnya dashboard menunjukkan:
OEE 85%
Kita tidak cukup hanya mengatakan "85%".
Kita perlu bertanya:
Apakah Availability rendah?
Apakah Performance rendah?
Apakah Quality rendah?
Apa penyebab downtime?
Mesin mana yang paling banyak kehilangan waktu?
Produk atau order apa yang menyebabkan speed turun?
Kapan downtime paling sering terjadi?
Dengan pertanyaan tersebut, OEE berubah dari sekadar angka KPI menjadi alat untuk melakukan improvement.
Jangan Hanya Mengejar Angka OEE
Ini juga penting.
OEE sebaiknya tidak diperlakukan sebagai angka yang harus selalu dibuat tinggi dengan cara apa pun.
Misalnya operator menjalankan mesin lebih cepat untuk meningkatkan Performance, tetapi akibatnya defect meningkat.
Performance mungkin naik, tetapi Quality turun.
Atau perusahaan mengurangi waktu setup secara agresif, tetapi proses setup menjadi kurang stabil dan menghasilkan lebih banyak reject.
Karena itu, OEE perlu dilihat sebagai gabungan Availability, Performance, dan Quality.
Tujuan akhirnya bukan sekadar mendapatkan angka OEE yang tinggi.
Tujuannya adalah:
mengurangi kehilangan produksi dan membuat proses produksi lebih stabil, efisien, dan konsisten.
Kesimpulan
Overall Equipment Effectiveness (OEE) adalah salah satu metrik penting untuk memahami efektivitas mesin di pabrik.
OEE melihat tiga hal utama:
Availability
Apakah mesin tersedia dan tidak banyak mengalami downtime?
Performance
Apakah mesin berjalan dengan kecepatan yang seharusnya?
Quality
Apakah produk yang dihasilkan memenuhi standar?
Ketiganya kemudian dihitung menjadi:
OEE = Availability × Performance × Quality
Bagi pabrik kardus, OEE dapat digunakan pada berbagai proses seperti corrugator, flexo printing, die cutting, gluing, dan proses produksi lainnya.
Ketika OEE ditampilkan dalam dashboard pabrik, manfaatnya menjadi semakin besar. Manajemen dan tim produksi dapat melihat kondisi mesin dengan cepat sekaligus menelusuri penyebab kehilangan produksi.
Jadi, OEE bukan hanya tentang mengetahui berapa persen mesin bekerja.
Yang lebih penting adalah mengetahui:
"Ke mana waktu dan kapasitas produksi kita hilang?"
Dan dari situlah proses improvement bisa dimulai.